|
 6 시그마의 역사
6시그마는 19 87년 모토롤라에서 처음으로 시작되었다. 1981년
당시 모토롤라 회장이었던 로버트 갤빈은 5년에 걸쳐 10%가 아닌 10배의 개선을 달성한다는 야심찬 계획을 구상했는데, 당시 모롤라사에서는 모든
부분의 낭비를 줄이는 방법에 대한 연구가 활발히 진행 중이었다.
그러한 활동의 일환으로 빌 스미스라는 엔지니어가 재미있는 연구를 한가지
하게 되었는데 현장에서 수집된 제품의 A/S 데이터를 분석하는 과정에서 대부분의 고장난 제품이 제조시에 재작업이나 수리를 거친 제품이었다는 것을
발견했다.
즉 고객이 사용한 제품의 초기 고장 시간과 그 제품이 제조되는 과정에서 재작업을 어느 정도 받았는가에 대한
상관관계를 알아본 결과 놀랍게도 제조 과정에서 결함이 발견되어 재작업 과정을 거친 제품일수록 고객에 의한 초기 사용 단계에서 고장이 많았다는
사실을 발견한 것이다. 결함으로 인해 재작업 과정을 거친 제품은 재작업 과정에서 제거된 결함 이외에 다른 결함을 포함하기 쉬우며, 이와 같은
결함이 발견되지 못하고 출하되는 관계로 인해 제품의 사용초기에 고장이 많이 발생한 것이었다, 이것은 역으로 말하면 결함 없이 조립된 제품은
고객이 사용할 때 초기 고장이 거의 발생하지 않는다고 말할 수 있는 것이다.
이와 더불어 모토롤라사는 어느 분야든지 그 분야에 세계
최고인 기업은 제품의 제조 과정에서 수리나 재작업이 없는 제품을 생산한다는 사실을 알았다. 이는 6시그마 전략의 주요개념 가운데 하나인 ‘숨은
공장' 과 ‘전체 수율’등에 대한 아이디어를 제공했다고 할 수 있다. 모토롤라사의 경영층이 스미스의 보고서를 받아 들였지만 구체적인 실천
전략을 수립하는 것은 또 다른 문제였다. 그 이후 마이켈 해리 등이 주축이 되어 6시그마를 달성하기 위한 구체적인 전략과 방법론이 개발되었으며,
다른 기업으로 전파되면서 각 기업에 맞는 형태로 수정되고 발전되기에 이르렀다.
6 시그마의 전파 배경
|
 Motorola
- 1987~1992년 품질 100배 향상 : 동일한 측정법, 동일한 목표
(1981~1986년 품질 10배 향상)
|
- 80년대 중반 일본제품에 위기 위식을 느낀 모토롤라가 Mikel J. Harry를 중심으로 Six Sigma를
개발함. |
|
ABB
- 1993~ 6시그마가 전사 경영혁신으로 적용됨.
|
- 6시그마에 대한 확신을 갖게 된 Harry는 ABB로 이적하여 간접부문을 포함하여 전사에 적용함. |
|
Six sigma academy
- 6시그마가 경영혁신으로 정착되는데 전도사 역할을 함.
|
- Harry가 Six Sigma Academy를 설립하여 미국의 초일류 기업인 Allied Signal, GE, TI 등에 Six
Sigma를 보급하면서 전사 경영혁신으로 자리를 잡게 됨. |
|
GE
- 6시그마가 경영혁신으로
꽃 피움.
- 6시그마가 세계적으로
보급됨.
|
- 1995년 GE의 Jack Weltch는 Six Sigma를 협력업체를 포함하여 경영전반에 걸쳐 받아 드린 후 강력하게 추진함으로써
괄목할 만한 성과를 거둠. |
6시그마의 일반적 정의
|
통계적인 척도
100만개의 제품을 생산시 3.4개 정도의 불량품이 발생하는 수준의 품질, 즉 3.4PPM
(결함이 발생할 수 있는 100만번의 기회 중에 3.4회 정도의 결함이 실제로 발생하는 수준의 품질, 다른 표현으로 3.4 DPMO:
Defect per Million Opportunities)을 말함. 또한 6시그마 품질이란“ six sigma quality is
producing performance within half the expected range around target.”으로도
얘기가 되는데 이는 우리가 만들고자 하는 제품 또는 서비스의 최종 목표 범위의 1/2 안으로 드는 성능을 가진 제품 또는 서비스를 생산하는 것을
뜻한다.
|
|
개념적인 의미
우리가 주어진 기업 환경에서 인지하고 일하는 방법, 일하는 철학으로 모든 일에 실수를 더욱
적게 하는 것을 의미하며, 무결점을 추구하는 것이라고 정의할 수 있다.
|
|
기업 차원의 의미
6σ는 기업의 전략이며 기업의 경쟁력 확보에 도움을 준다. 시그마 수준을 높이면 제품의
품질이 향상되고 비용은 줄어 들게 되며 결과적으로 고객이 더욱 만족하게 되는 것이다.
|
6 시그마 운동
(1) 6시그마 운동은 종래의 품질 운동이
추구했던,제품과 생산공정에만 국한하지 않고 모든 관리 시스템과 서비스의 전 분야에까지 경영관리의 총체적 프로세스에 내재된 모든 종류의 불량
요소를 제거하고, 불량과 관리시스템의 착오가 유발하고 있는 엄청난 규모의 경영 손실을 획기적으로 극소화시키는 데 역점을 두는 경영품질 활동을
말한다.
(2) 제조부문과 서비스부문 및 프로세스가 정립된
시스템에서 통계적 개념인 6시그마라는 수치적인 목표를 타겟으로 품질 및 서비스 향상을 추구하여 고객을 만족시키고자 하는 일련의 활동 또는
노력이다.
(3) 전략적 차별화를 통해 고객에 대한 가치를
창조함으로써 이익을 창출하기 위한 프로세스 개선활동이다.
(4) 조직의 변화를
효과적으로 유도하기 위한 원동력이자, 체계적인 변화를 진행시키는 과학적인 활동이다.
왜 6시그마라는 명칭을 붙이게
되었을까?
통계학에서는 에러나 미스의 발생 확률 중 1백만분의 3.4회라는
수준을 6σ로 규정하고 있는데, 6σ수준의 발생확률이면 거의 모든 품질·경영관리 목표로 충분하다고 생각하게 되며, 6σ는 산포가 실무상 실현될
수 있는 수준에서 가장 낮게 통제된 상황을 의미하기 때문에 이를 기업이 도달해야 할 목표치로써 그 의미를 부여하게 되었다. 또한 White
belt, Green belt, Black belt등의 명칭은 태권도의 띠에서 유래했다고 한다.
6 시그마 기법, 활동, 컨셉, 경영
6 시그마 활동의 인과 관계 고려
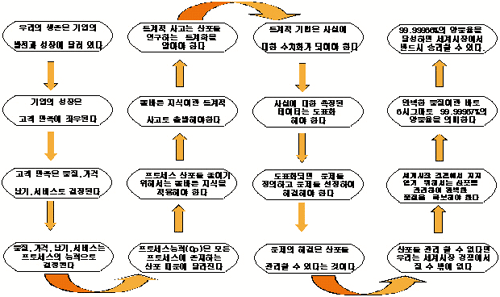
6 시그마의 특징 (1)
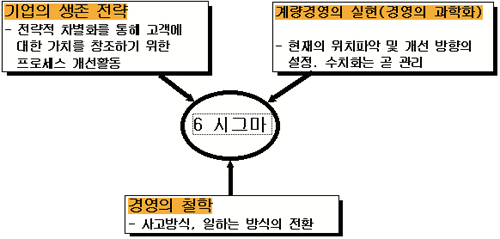
6 시그마의 특징 (2)
6 시그마의 특징 (3)
6 시그마의 특징 (4)
6 시그마와 기존 경영혁신 기법과의 비교
|
기존의 경영혁신 활동 |
6 시그마 |
|
생산자 입장에서 개별능력과 생산성 향상 |
고객의 입장에서 가치 중시 |
|
사람,설비,자재 등의 생산요소 개선 |
가치를 창출하는 프로세스 질의 향상 |
|
Top-down 및 Bottom-up의 접근 |
고객을 중심으로 한 수평적인 관리형태 |
|
간접 부문의 낭비제거 |
간접부문의 성능 계량화 및 평가를 통한
근본적인 구조 개혁 |
|
목표치 달성을 위한 성과의 향상 |
사업의 성과로 직결 |
|
단편적, 혁신부서 중심의 경영혁신 |
전원참여의 의식 향상 |
6 시그마와 전통적 품질 개선과의 비교
|
항 목 |
전통적 품질 개선 |
6시그마 품질 개선 |
|
측정지표 |
%(불량율) |
시그마(σ) |
|
데이터 |
계수치 데이터 |
계수치, 계량치 데이터 |
|
목 표 |
제조공정 만족 |
고객만족 |
|
개선범위 |
규격이탈(불량개선) |
규격 내(산포개선) |
|
개선방법 |
경험+직무능력 |
경험+직무능력+통계적 능력 |
|
추진방법 |
Bottom --->Up |
Top --->Down |
|
적용범위 |
제조공정 |
제조,구매,마케팅,서비스 등 전 부문 |
6 시그마 추진의 필요성
|
 오늘날의 기업 경쟁력의 차이는 사람,제품,
회사간에 있는 것이 아니라 프로세스에 있다. 그러한 프로세스를 집중적으로 관리 및 개선시킬 수 있는 기법이 6시그마이다.
프로세스가 진행되고 난 이후의 결과에
의해(예:재무, 회계 등)사업을 관리하려고 노력하는 것은 백미러를 보고 운전하는 것과 같으며 지금까지의 경영방식은 그러했지만 앞으로의 대내외적인
환경은 한마디로 예측불허이므로 6시그마를 통한 과정, 즉 프로세스 내의 조율이 선행된다면 어떠한 상황에서도 유동적으로 대처할 수 있다.
소비자의 요구가 다양화, 복잡화, 고급화,
단납기화가 되면서 품질에 대한 더욱 엄격한 노력이 요구되어진다. 따라서 기존의 방식으로는 품질이 개선되지 않고, 늘어나는 품질 비용을 감당할 수
없다.
6시그마가 효과적인 품질개선 방법이라는 것이
입증되었다. GE, Motorola의 엄청난 성과는 다른 기업들에게 고무적인 자극제가 되고 있다.
모든 프로세스는 output을 가지고 있는
동시에, 그 output에 결정적인 향을 미치는 요인을 가지고 있어서, 그 결정적인 요인을 찾아내어 관리할 수 있다면 output은 원하는 대로
얻어낼 수 있을 것이다. 6시그마는 이런 output과 요인 간의 관계를 과학적으로 파악하여 어떻게 요인을 관리할 것인가를 규명한다. 또한
6시그마는 이들의 인과관계를 과학적으로 파악하는 tool들을 가지고 있으며 이 tool들은 컴퓨터에 의해 보다 쉽게 접근할 수 있다.
|
6 시그마 도입을 위한 절차
|
|
추진 단계 |
추진 내용 |
|
1단계 |
6시그마 추진 준비 |
- 6시그마 추진을 위한 팀을 구성한다.
- 6시그마 벤치마킹 및 자료를 수집한다.
- 6시그마 전략과 체계 등을 수립한다.
- 6시그마 추진계획 등을 수립한다.
- 인프라를 구축한다(DB, 인사시스템, S/W)
- Kick-off한다.
|
|
2단계 |
인력의 양성 |
- 경영진에 대한 6시그마 교육을 수행한다.
- BB후보를 선발하여 교육과 동시에 시범 프로젝트를 수행한다.
- GB,WB 양성 교육을 실시한다.
|
|
3단계 |
프로젝트 수행 |
- BB를 통해 프로젝트를 수행한다.
- 지속적으로 교육과 프로젝트를 수행한다.
|
|
4단계 |
확산전개 |
- 프로젝트 수행 결과에 대해 사후관리를 실시한다.
- 완료된 프로젝트를 공유하여 확산전개에 기여한다.
- 프로젝트에 대한 데이터를 DB화 한다.
|
6 시그마 프로젝트 수행을 위한 DMAIC 절차
|
|
추진 단계 |
추진 내용 |
|
1단계 |
D(Define) |
- 고객의 정의
- CTQ의 선정
- 프로젝트의 선정
|
|
2단계 |
M(Measure) |
- CTQ(Y)에 대한 기준 설정
- 측정시스템(Y)에 대한 유효성 검정
- 프로세스의 해석 및 개선의 목표 설정
|
|
3단계 |
A(Analyze) |
- 변동의 원인의 나열
- 중요 원인의 파악
|
|
4단계 |
I(Improve) |
- 최적 조건의 설정
- 개선 계획의 수립 및 실행
|
|
5단계 |
C(Control) |
- 측정시스템(X)의 확인
- 중요 원인의 관리능력의 확인
- 프로세스 관리체계의 확립
- 효과파악 및 확산 전개
|
6 시그마 추진을 위한 전문 인력
|
구 분 |
주요 인력 |
추진 내용 |
|
챔피언 |
사업부 책임자 |
- 6시그마 전략 수립
- 6시그마 이념 확산 책임 및 추진 방법 확정
|
|
마스터 블랙벨트
(MBB) |
전문 추진 지도자 |
- BB 교육 및 프로젝트 감독
- 품질 기법의 이전
|
|
블랙벨트 (BB) |
전담 요원 |
- 6시그마 프로젝트의 추진
- GB,WB의 교육
|
|
그린벨트 (GB) |
현업 담당자 |
- 부분적으로 프로젝트에 참여 |
|
화이트벨트 (WB) |
현업 담당자 |
- 6시그마 기본 과정을 수료하고 6시그마를 이해 |
6 시그마 추진을 위한 S/W
|
6시그마 활동에는 다양한 통계적인 처리가 요구되는데 현재 많은 기업에서 사용하는 통계S/W가 미니탭으로 여러 모듈이 포함되 있어 보다 쉽게
통계적 분석을 할 수 있다.
|
6 시그마 성공의 5대
요소
6 시그마 성공의 전제
조건
6 시그마 성공을 위한 경계 요인
6 시그마 추진의 효과
|